精密五金冲压加工中不锈钢零部件的选材与工艺要点分析
📅 2026-09-14
🔖 精密五金冲压,金属配件加工,不锈钢零部件,五金模具定做,紧固件生产
不锈钢零部件在精密五金冲压中应用广泛,但不同牌号的成型表现差异显著。选材与工艺匹配度直接决定尺寸精度与批量稳定性。
一、材料参数与工艺匹配
以304不锈钢为例,厚度0.2mm~1.5mm区间内,抗拉强度约520~720MPa,加工硬化倾向明显。若用于深拉伸件,需控制退火态硬度≤HV200;而紧固件生产则常选用301或201,利用其高硬度与弹性。
- 304:耐蚀优先,适合外观件与食品设备配件
- 301:弹性需求,适合弹片、卡扣
- 316L:医疗或高盐雾环境,成本上浮约40%
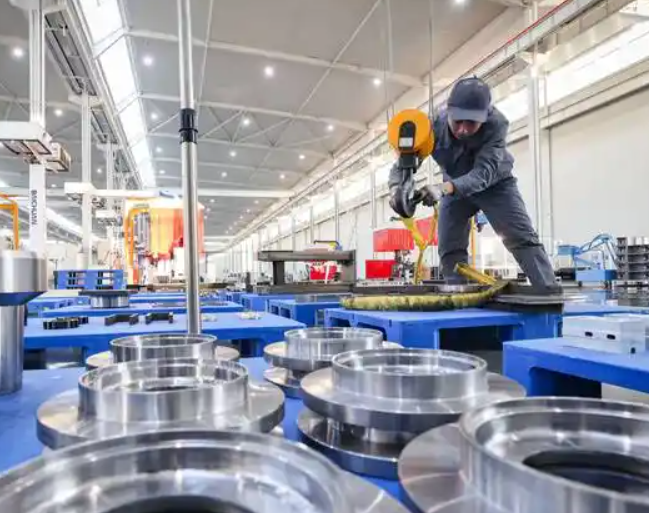
二、模具与冲压要点
五金模具定做时,不锈钢的屈服强度高,凸凹模间隙需比碳钢放大8%~12%。例如料厚0.5mm,间隙取0.06~0.08mm。同时,冲头建议选用SKD11或粉末高速钢,表面做TiAlN涂层,寿命可提升3~5倍。
润滑环节不可忽视。普通冲压油易导致拉毛,应选用含极压添加剂的专用油,黏度控制在20~30cSt。
三、常见问题与对策
- 毛刺超标:检查间隙是否过大,或刃口磨损超过0.03mm
- 拉伸开裂:降低变形速度,增加中间退火工序
- 尺寸回弹:不锈钢回弹角比碳钢大2°~5°,需在模具上做补偿
金属配件加工中,每批次来料需检测硬度与厚度公差,公差波动超过5%即需调整工艺。
镒铧兴在精密五金冲压领域积累了多套不锈钢成型方案,从选材建议到模具调试可一站式配合。若您有紧固件生产或异形件需求,欢迎来图评估。