精密五金冲压件毛刺控制与表面处理工艺解析
冲压件毛刺问题看似细微,实则是衡量五金制造水平的硬指标。在精密五金冲压领域,毛刺高度每增加0.01mm,都可能影响装配精度与产品寿命。尤其在不锈钢零部件与紧固件生产中,毛刺控制不当会导致螺纹咬合不良、电镀层附着不均,甚至引发应力集中断裂。如何从工艺源头抑制毛刺,并匹配恰当的表面处理方案,是金属配件加工企业必须攻克的技术课题。
毛刺成因与行业现状
冲压毛刺主要产生于模具间隙不合理、刃口磨损及材料塑性变形三个阶段。当凸凹模间隙大于材料厚度的8%-12%时,剪切面易出现撕裂毛刺;间隙过小则加剧模具磨损,形成二次毛刺。目前东莞地区多数中小型加工厂仍依赖人工去毛刺,效率低且一致性差。而头部企业已转向精密五金冲压与在线检测联动模式,将毛刺高度控制在0.03mm以内。值得注意的是,五金模具定做的精度等级直接决定毛刺初始状态——慢走丝加工模板配合镜面放电工艺,可使刃口粗糙度降至Ra0.2以下,从源头减少毛刺生成。
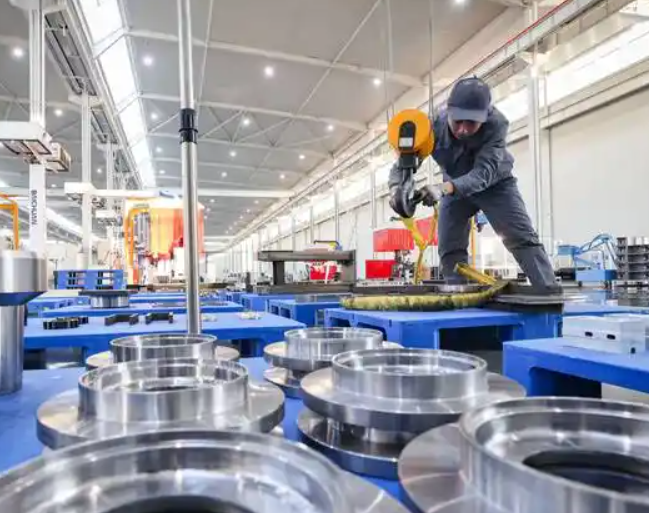
核心工艺:模具优化与表面处理协同
解决毛刺问题需从模具设计与后处理两端发力。在模具端,采用阶梯式冲头与负间隙剪切法,使材料在断裂前完成塑性流动,毛刺高度可降低40%左右。对于不锈钢零部件,因材料加工硬化倾向明显,建议将模具间隙控制在料厚的6%-9%,并增加压料板氮气弹簧压力至3-5吨,抑制材料滑移。
表面处理环节则需根据产品用途分级选型:
- 电解去毛刺:适用于复杂内腔与交叉孔紧固件,通过脉冲电流优先溶解毛刺尖端,单次处理时间3-8分钟,不影响基体尺寸;
- 振动研磨:针对批量金属配件加工,搭配氧化铝磨料可将毛刺去除至0.05mm以下,但需注意薄壁件的变形风险;
- 磁力抛光:对精密五金冲压件表面粗糙度改善显著,可使Ra值从1.6降至0.4,同时不损伤棱边倒角。
选型指南:按材料与精度匹配方案
选型时需综合考量材料特性与尺寸公差。以304不锈钢零部件为例,电解去毛刺后需立即进行中和防锈处理,避免氯离子残留引发点蚀。对于要求毛刺≤0.02mm的精密弹片类产品,建议采用模具定做时预留0.01mm精修余量,冲压后配合磁力抛光20分钟,实测毛刺高度可稳定在0.015mm以内。紧固件生产则更关注螺纹段毛刺——采用振动研磨与化学抛光组合工艺,既能清除牙顶毛刺,又可提升耐盐雾性能至72小时以上。需警惕的是,部分企业为降本省略去毛刺工序,导致后续电镀出现“结瘤”缺陷,返工成本反而增加15%-20%。
应用前景与工艺趋势
随着新能源汽车连接器与精密电子对毛刺容忍度趋近于零,行业正加速推广“模具-冲压-去毛刺”一体化产线。镒铧兴五金制品有限公司在金属配件加工实践中发现,将在线视觉检测与电解去毛刺单元联动,可使批次不良率从2.3%降至0.4%以下。未来三年,激光去毛刺与机器人柔性打磨的组合方案,有望在中小批量精密五金冲压场景中替代传统人工,推动紧固件生产向零毛刺交付标准靠拢。